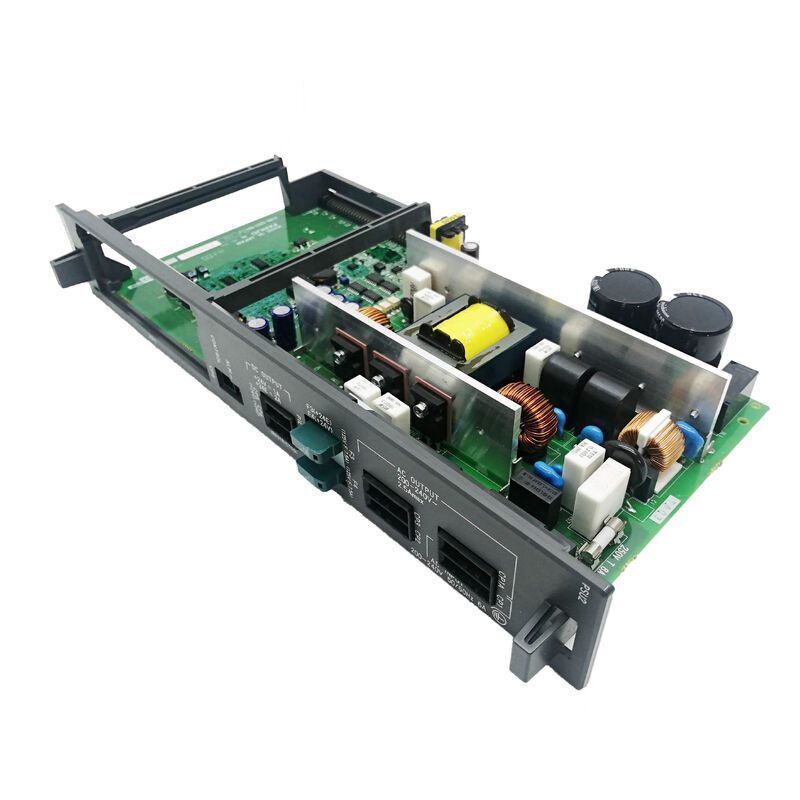
A16B-2203-0454 | Płytka zasilająca/okablowania FANUC Alpha SVM1-130 — A06B-6096-H106 / 130A, jednoosiowa / FSSB / 16i–21i
A06B-6096-H106 — Moduł serwo SVM1-130 Alpha
Instrukcja serwowzmacniacza GE Fanuc Alpha (B-65165E/02) potwierdza, że: A16B-2203-0454 to płytka okablowania dla A06B-6096-H106 SVM1-130 — jednoosiowego modułu serwo serii Alpha firmy FANUC o prądzie szczytowym 130A. Jest to wysokoprądowy, jednoosiowy napęd obsługujący najbardziej wymagające osie serwo w dużych obrabiarkach CNC.
SVM1-130 to moduł serwo o szerokości 90 mm — ten sam format fizyczny, co moduły dwuosiowe SVM2 z tej serii, ale skonfigurowany jako napęd jednoosiowy, aby skoncentrować całą wydajność prądową na jednej osi serwo o wysokich wymaganiach.
Kluczowe dane techniczne
| Parametr |
Wartość |
| Kompatybilny dysk |
A06B-6096-H106 (SVM1-130) |
| Liczba osi |
1 (jednoosiowy) |
| Prąd szczytowy |
130A |
| Ciągłe oceniane |
52,2A (oś L) |
| Napięcie wejściowe |
283–325 V |
| Szerokość modułu |
90 mm |
| Interfejs |
FSSB (światłowód) |
| Kompatybilność z CNC |
Seria 16i, 18i, 21i |
| Płyta sterująca (sparowana) |
A16B-2202-0790 lub A20B-2100-0252 / A20B-2100-0542 |
SVM1-130 — zastosowania serwo do dużych maszyn
SVM1-130 jest przeznaczony do zastosowań w dużych maszynach — obrabiarek z ciężkimi osiami, które wymagają stałego, wysokiego prądu serwo, przekraczającego możliwości standardowych modułów serwo 40 A lub 80 A:
Osie centrów obróbczych ciężkich:Duże poziome centra obróbkowe z ciężkimi paletami i dużymi kolumnami lub prowadnicami wymagają wysokiego prądu serwo, aby utrzymać dokładność pozycjonowania przy połączonym obciążeniu grawitacyjnym i siłami skrawania.
Zastosowania silnikowe:Potwierdzono, że SVM1-130 napędza serwomotory FANUC Alpha w klasie a22/3000 i a30/3000 — serwomotory dużej mocy stosowane w najbardziej wymagających zastosowaniach osi obrabiarek CNC.
Duże centrum tokarskie w osi Z:Główna oś Z wysokowydajnej tokarki CNC z dużą masą siodełka lub imaka narzędziowego może wymagać obciążenia 130 A SVM1-130 w celu zapewnienia odpowiedniej wydajności serwomechanizmu.
Scenariusze zastosowań
Usterka płyty zasilania SVM1-130:W module serwo FANUC Alpha SVM1-130 w dużym centrum obróbczym występują wewnętrzne błędy na poziomie płytki drukowanej — tranzystory IGBT w testach są sprawne, ale przemiennik nie reaguje prawidłowo. Zidentyfikowano płytkę okablowania/zasilania A16B-2203-0454. Wymiana przywraca prawidłowe wewnętrzne prowadzenie sygnału modułu serwa.
Aktualizacja HRV3:Funkcja modernizacji obrabiarki serii 16i/18i/21i do sterowania serwo HRV3 zastępuje zestaw płytek A06B-6096-H106 — A16B-2203-0454 (płytka okablowania A16B-2203-045X) w połączeniu z A20B-2100-054X (karta sterująca) w celu uzupełnienia konfiguracji HRV3.
Często zadawane pytania
P1: Jak sprawdzić, czy A16B-2203-0454 jest właściwą płytką okablowania dla mojego SVM1-130?
Zidentyfikuj moduł serwo na jego przedniej tabliczce znamionowej — jeśli widnieje na nim napis A06B-6096-H106, A16B-2203-0454 to potwierdzona płytka okablowania. Instrukcja obsługi serwowzmacniacza GE Fanuc Alpha B-65165E/02 bezpośrednio potwierdza to przypisanie. Przeczytaj także etykietę na zainstalowanej płytce okablowania.
P2: Jaka jest różnica pomiędzy standardową kartą kontrolną (A16B-2202-0790) a wersją HRV3 (A20B-2100-0542)?
A16B-2202-0790 to standardowa karta sterowania serwomechanizmem Alpha dla SVM1-130. A20B-2100-0542 (lub A20B-2100-0252, wcześniejszy wariant) to karta sterująca zgodna z HRV3, zapewniająca algorytm serwo firmy FANUC High Response Vector Control 3 — zapewniający szybszą reakcję pętli prądowej i lepszą dokładność pozycjonowania. W przypadku korzystania z HRV3 zarówno płytka okablowania (A16B-2203-045X), jak i karta sterująca (A20B-2100-054X) muszą być jednocześnie wariantami HRV3 — nie mieszaj płytek standardowych i HRV3.
P3: Jakie alarmy serwomechanizmu wskazują na usterkę płytki okablowania A16B-2203-0454 w porównaniu z usterką tranzystora IGBT?
Awarie tranzystora IGBT powodują wykrycie alarmów dotyczących przetężenia lub przetężenia (alarm SV 9 lub podobny), zwykle natychmiast po włączeniu napędu. Uszkodzenia płytki okablowania mogą objawiać się awarią napędu bramki (tranzystory nie przełączają się pomimo prawidłowego zasilania), anomaliami sprzężenia zwrotnego prądu lub błędnym zachowaniem alarmu pomimo sprawnych tranzystorów IGBT zweryfikowanych testem statycznym. Jeśli tranzystory IGBT przejdą pomyślnie test rezystancji statycznej, ale napęd nadal wykazuje błędy po włączeniu, kolejnym przedmiotem diagnostyki będzie A16B-2203-0454.
P4: Jakie środki ostrożności obowiązują przed uzyskaniem dostępu do A16B-2203-0454 wewnątrz A06B-6096-H106?
Wyłączyć i zablokować zasilanie sieciowe. Szyna DC SVM1-130 działa pod napięciem około 280–325 V prądu stałego z wejścia prądu przemiennego 283–325 V — napięcie to utrzymuje się po odłączeniu zasilania. Przed uzyskaniem dostępu do płytek wewnętrznych sprawdź, czy napięcie na szynie DC jest niższe niż 30 V, używając skalibrowanego woltomierza. Uchwyt A16B-2203-0454 z antystatyczną opaską na nadgarstek na powierzchni odpornej na ESD.
P5: Czy wymiana A16B-2203-0454 wymaga ponownego wprowadzenia parametrów serwa?
Parametry serwa znajdują się w pamięci parametrów systemu CNC, a nie na płytce okablowania modułu serwa. Po zamontowaniu płytki zamiennej i ponownym złożeniu modułu system CNC pobiera parametry serwomechanizmu podczas inicjalizacji po włączeniu zasilania. Przed ponownym uruchomieniem maszyny sprawdź poprawność reakcji serwomechanizmu na osi przy niskiej prędkości.


 Twoja wiadomość musi mieć od 20 do 3000 znaków!